설비가 멈추면 담당자는 어느 작업지시가 걸렸는지, 어느 수주의 납기가 위험한지, 어느 설비로 옮길 수 있는지를 찾아다닙니다. uEngine MES 는 정지를 이벤트로 기록하고, 그 이벤트를 받은 서비스들이 관계를 따라 영향 범위를 계산합니다. 사람은 찾는 대신 판단합니다. 판단과 실행은 다시 이벤트로 남습니다.
시연 환경의 생산 서비스는 영향 평가만 하는 모드(ASSESS_ONLY)로 돌아갑니다. 설비가 멈춰도 작업지시를 자동으로 보류하지 않고, 영향만 계산해 결정을 사람에게 남깁니다. 정지 등록 창의 안내문에는 자동 보류라고 적혀 있지만 이 환경에서는 그렇게 동작하지 않습니다. 자동 보류는 설정(HOLD_ALL)으로 켜는 동작이며 이 튜토리얼에서는 다루지 않습니다.
그리드는 앞 장에서 본 컬럼 설정으로 작업지시번호, 설비코드, 품명, 납기, 상태, 수주번호, 고객사, 보류사유만 켜 두면 보기 편합니다. 설비 현황은 설비코드, 설비명, 설비 공정, 가동상태, 상태변경, 정지사유, RPH 를 켭니다.
모니터링 확인. 오른쪽 위 모니터 아이콘으로 모니터링을 엽니다. 미해소 이상이 0 이고 설비 타일이 가동 또는 대기인지 봅니다. 평균 복구시간이 크게 나오면 시드 데이터의 지난 공정 지연 사건을 정리하며 잡힌 값입니다. 뒤에서 볼 이번 사건의 복구 시간은 사건 상세에 따로 나옵니다.
정지 전 모니터링
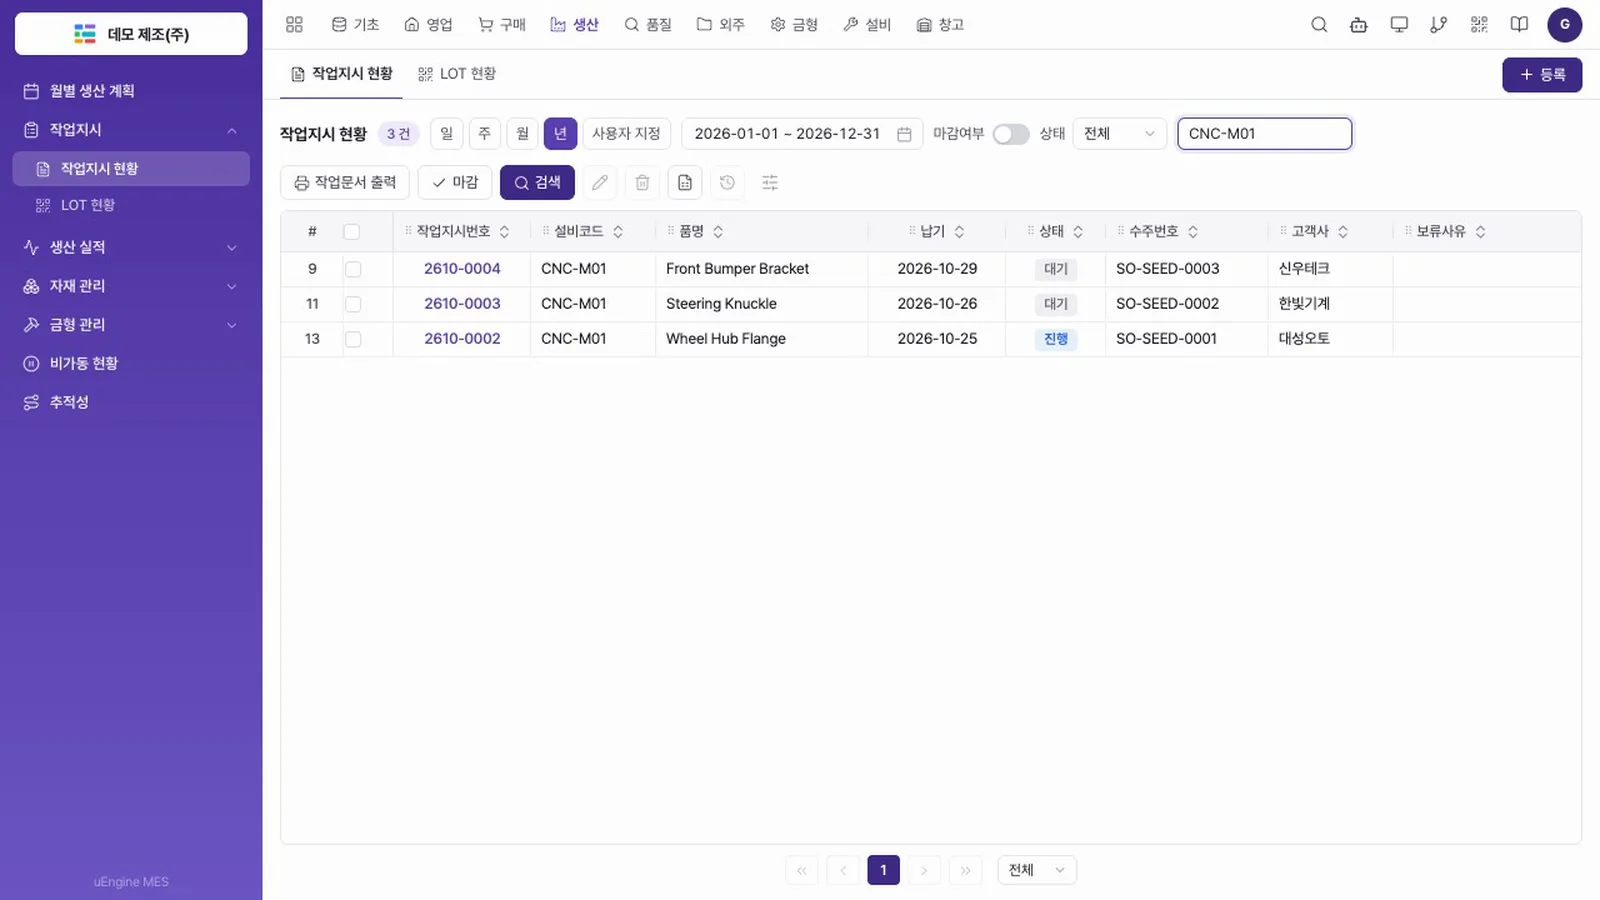
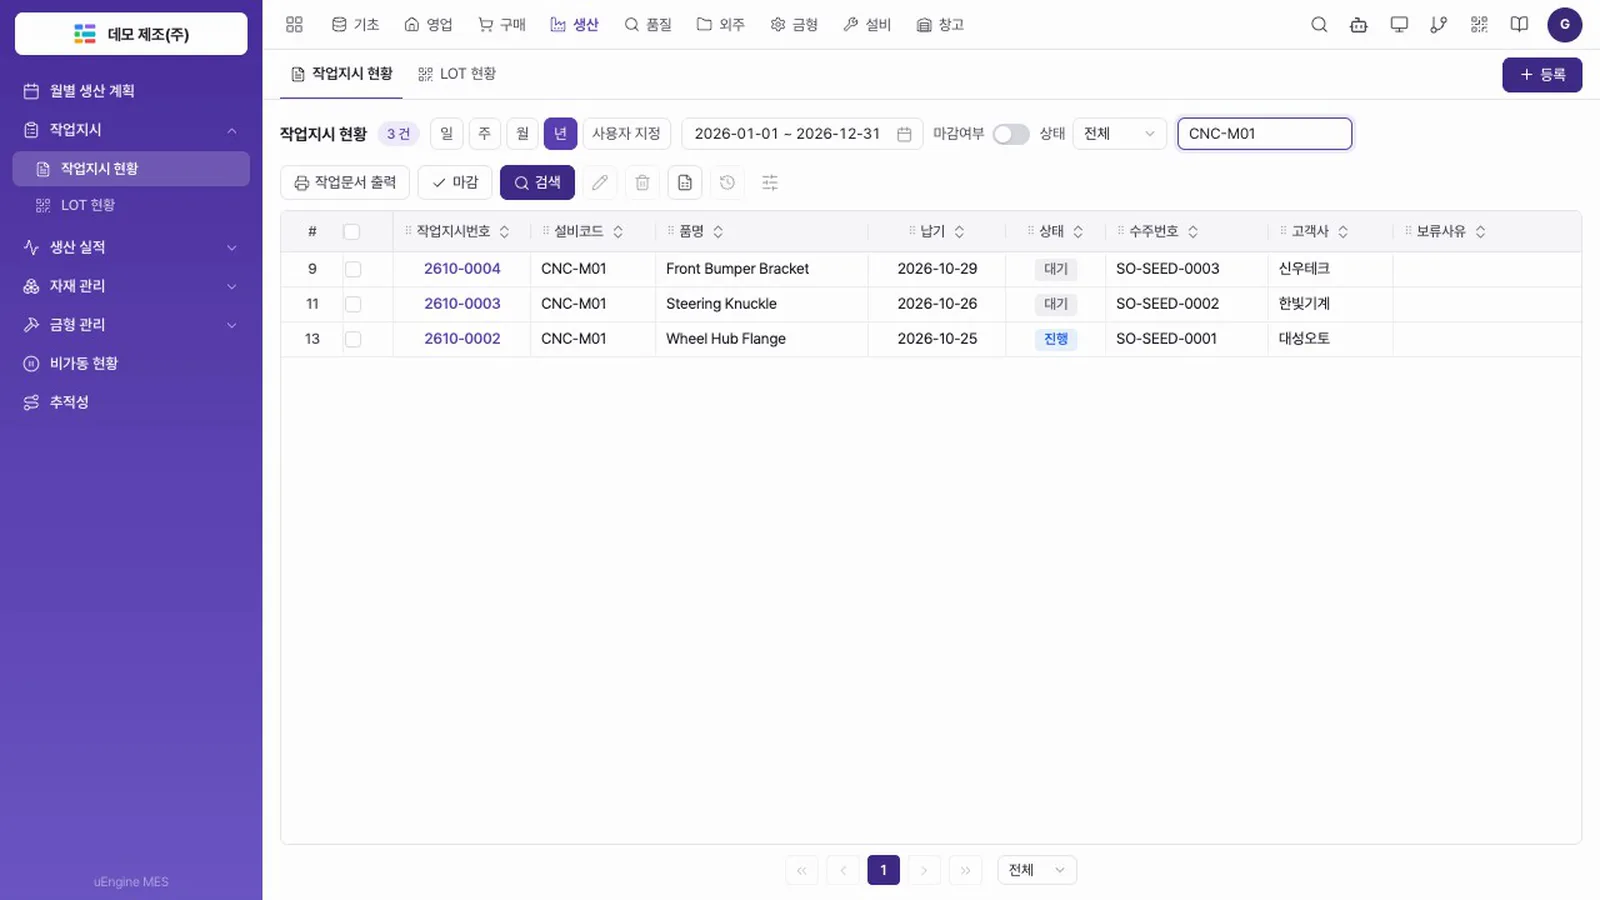
걸려 있는 작업지시 보기.생산 › 작업지시 › 작업지시 현황에서 기간을 년으로 넓히고 CNC-M01 을 검색합니다. 3건입니다. 2610-0002 는 진행, 나머지 둘은 대기입니다.
CNC-M01 의 작업지시 3건
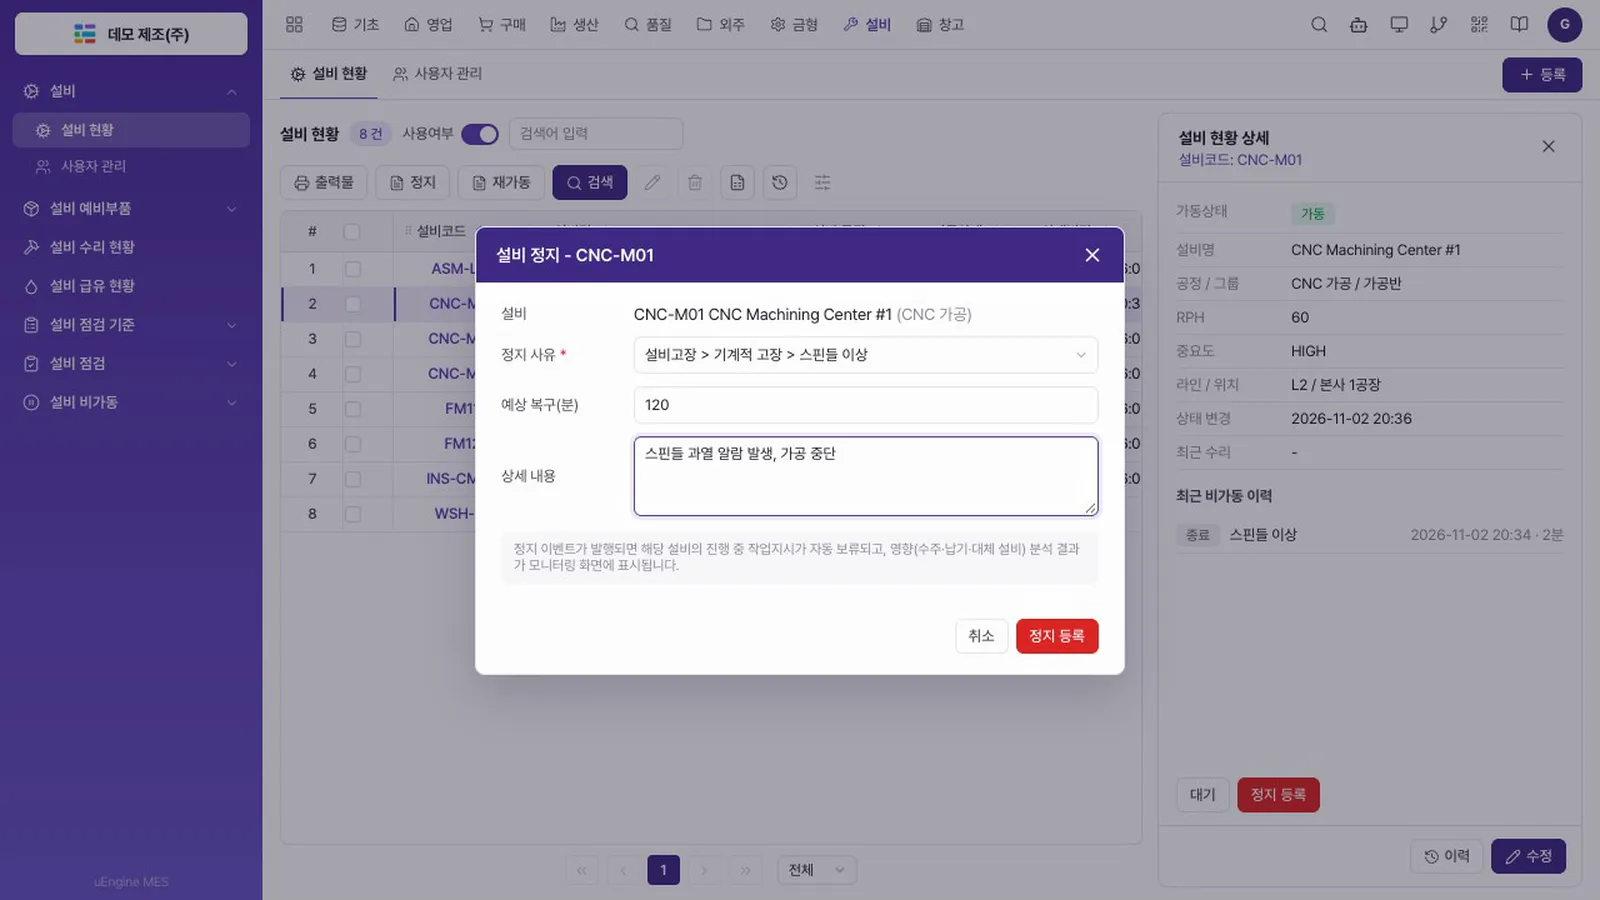
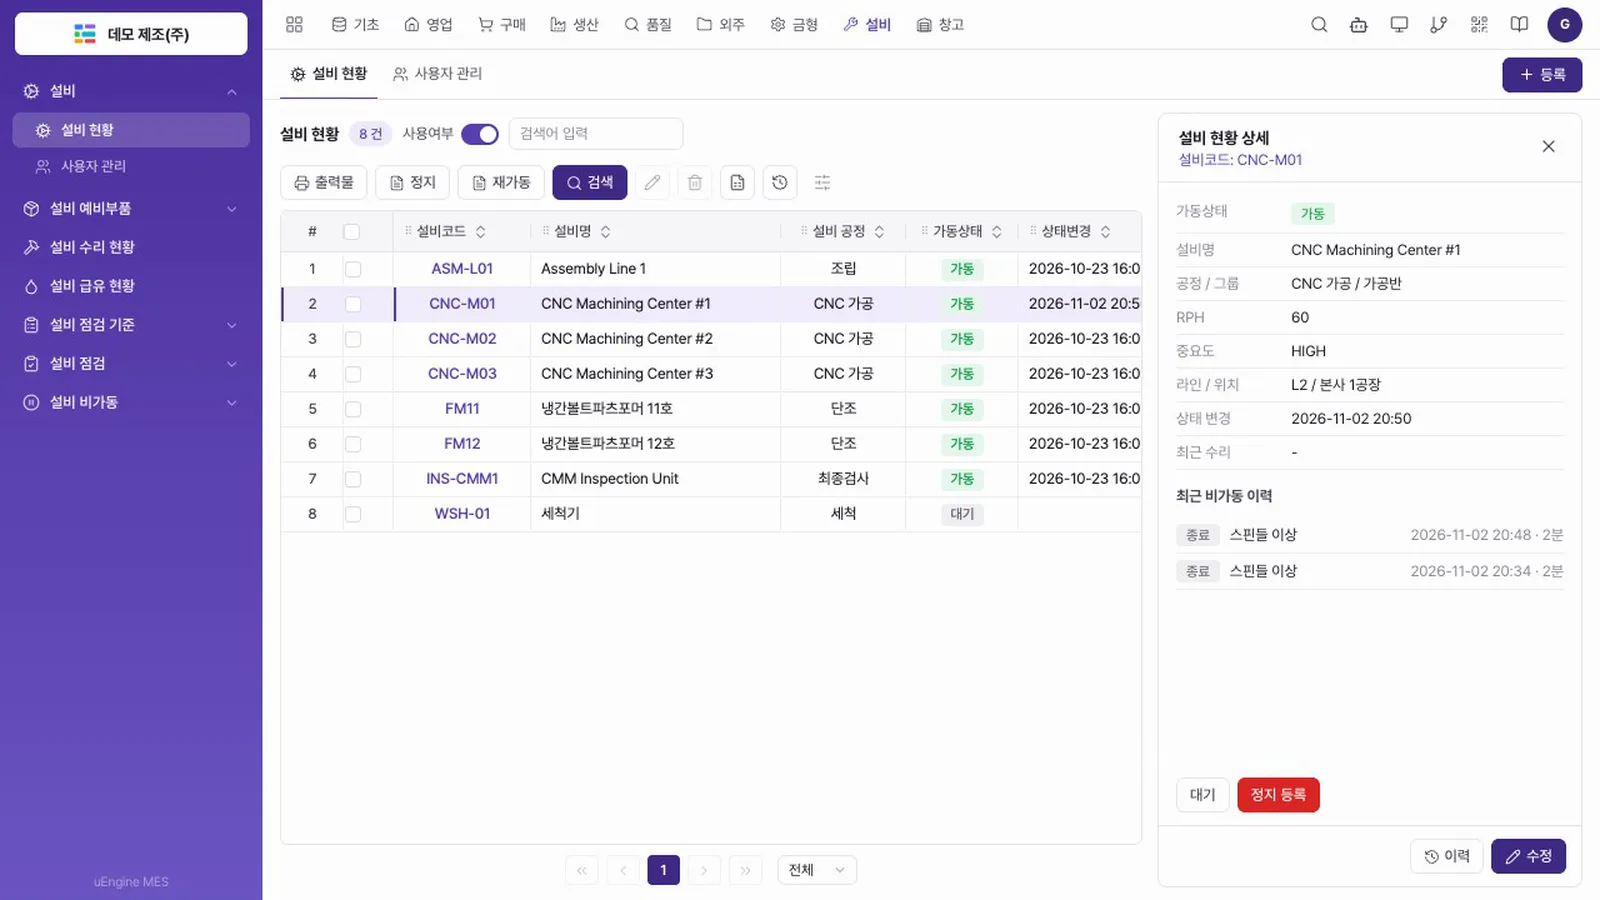
정지 등록.설비 › 설비 현황에서 CNC-M01 을 누르면 오른쪽에 상세가 열립니다. 정지 등록을 누르고 정지 사유는 설비고장 > 기계적 고장 > 스핀들 이상, 예상 복구는 120, 상세 내용은 스핀들 과열 알람 발생, 가공 중단 으로 적은 뒤 정지 등록을 누릅니다.
설비 정지 등록 창
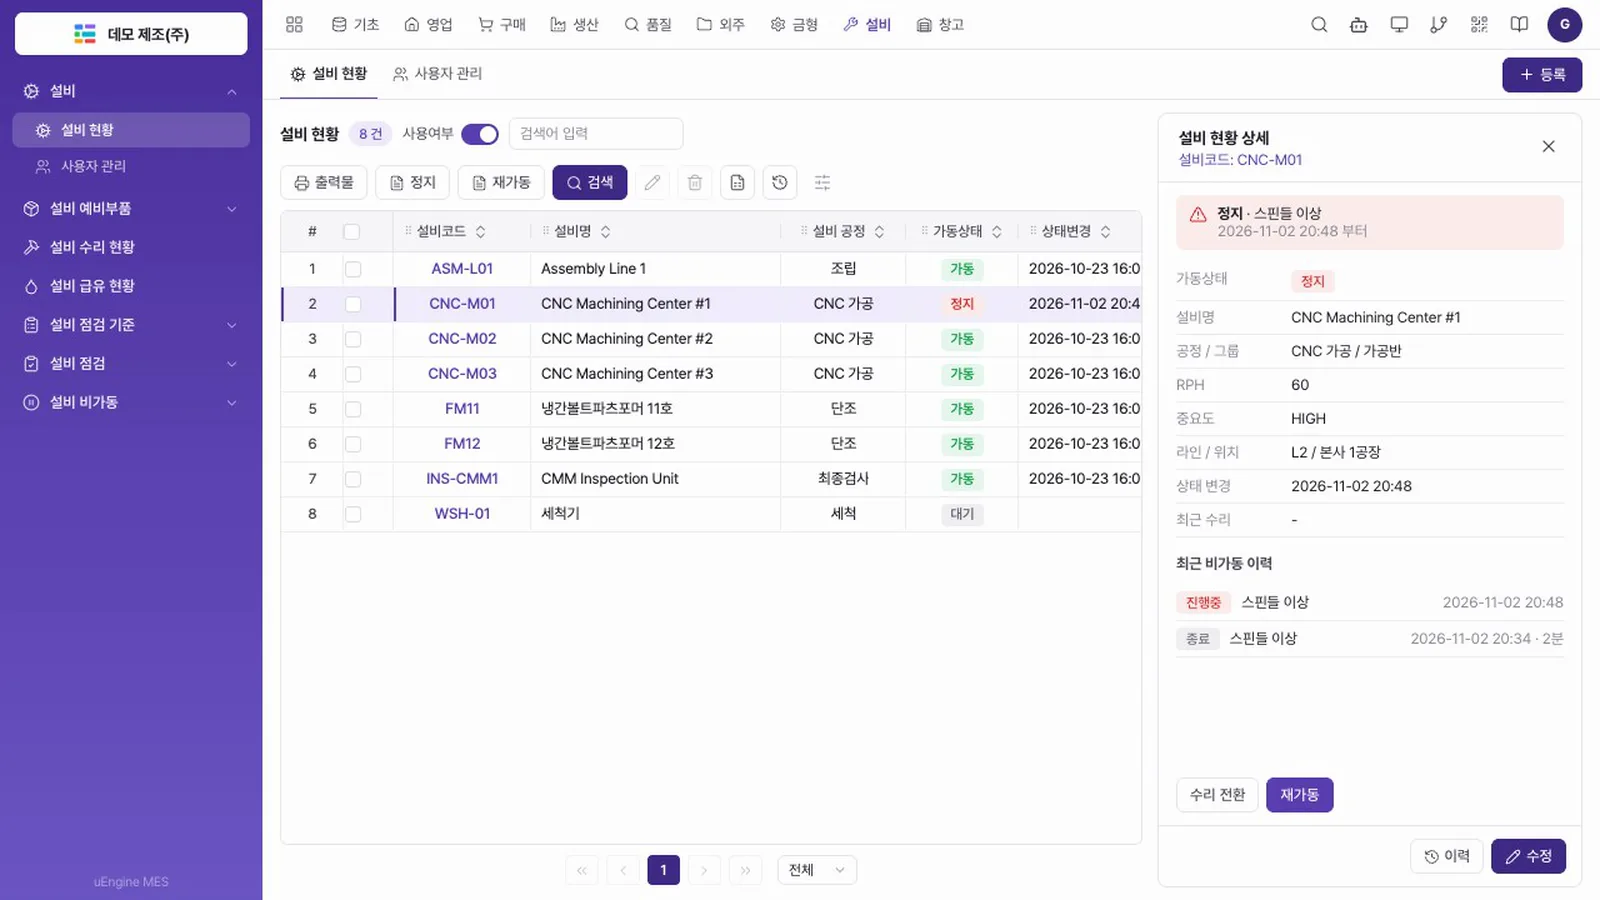
상세 위쪽에 빨간 정지 표시가 나오고 가동상태가 정지로 바뀝니다.
정지된 CNC-M01
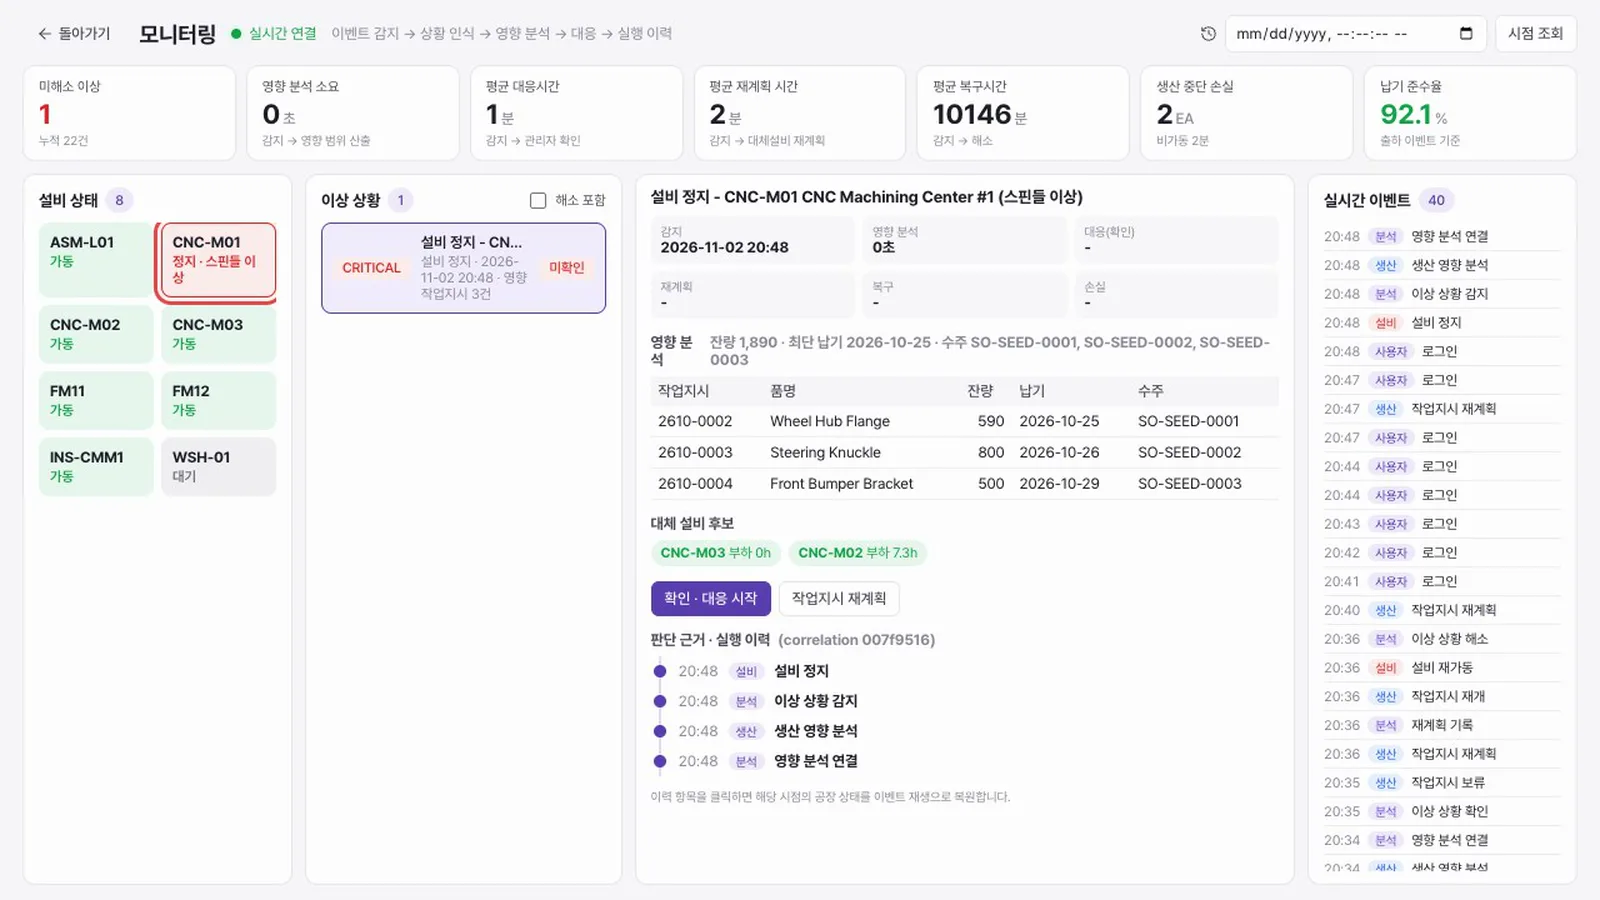
사건과 영향 보기.모니터링으로 돌아갑니다. 미해소 이상이 1 로 늘고 CNC-M01 타일이 빨갛게 바뀌며, 이상 상황 목록 맨 위에 설비 정지 사건이 CRITICAL 로 올라옵니다. 최단 납기가 지났거나 사흘 안이면 CRITICAL 로 판정합니다. 지금 시드의 납기는 이미 지났습니다.
정지 직후 모니터링
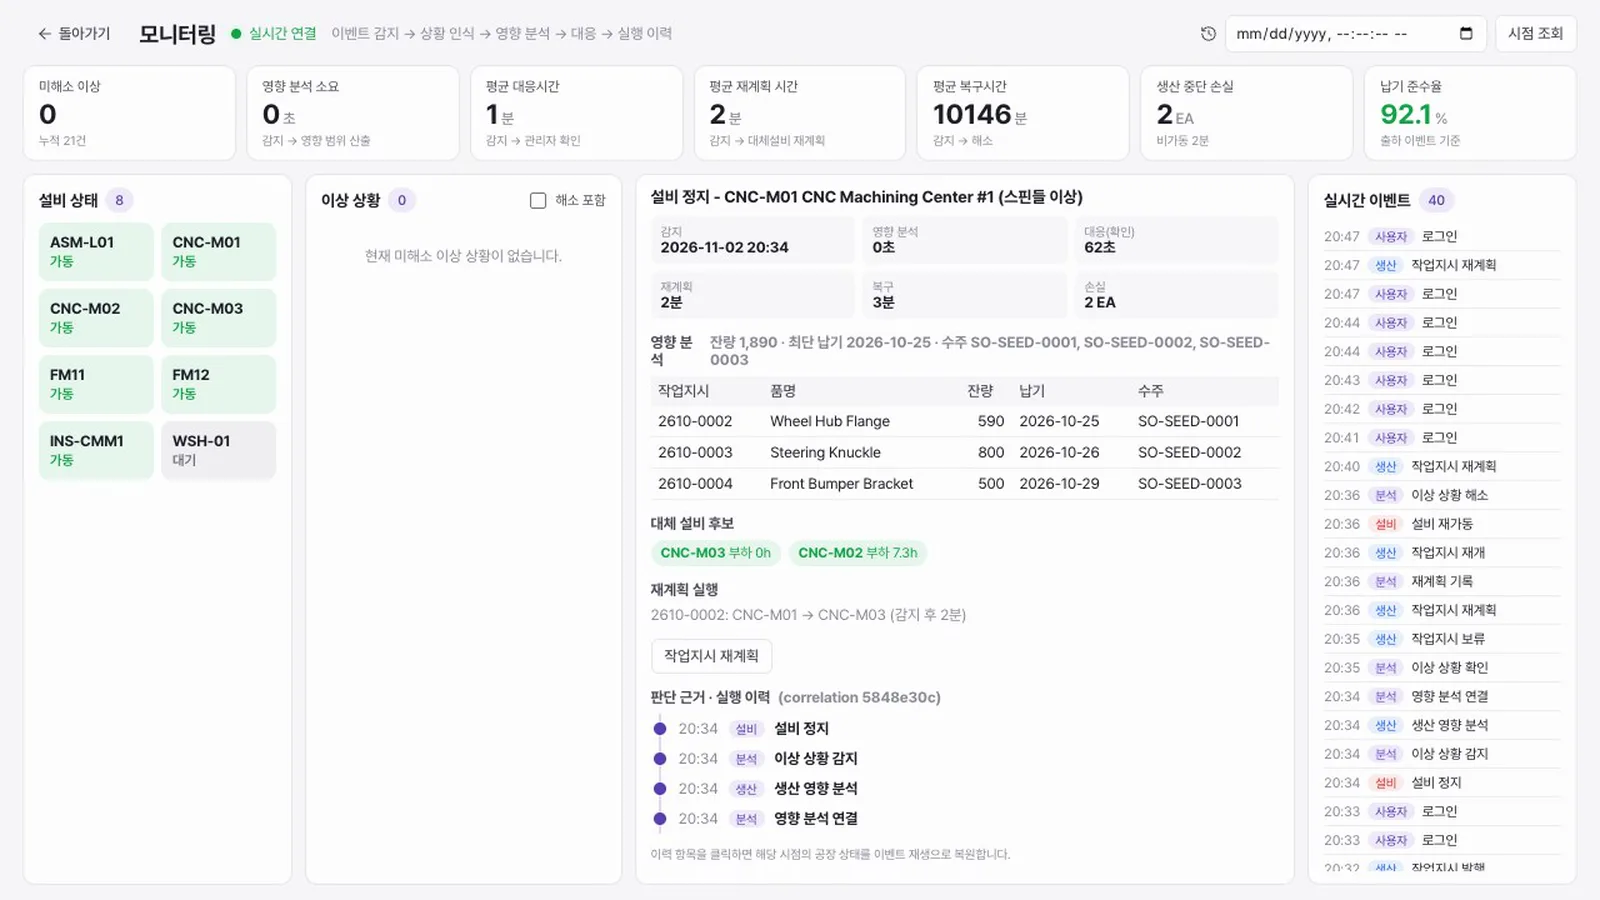
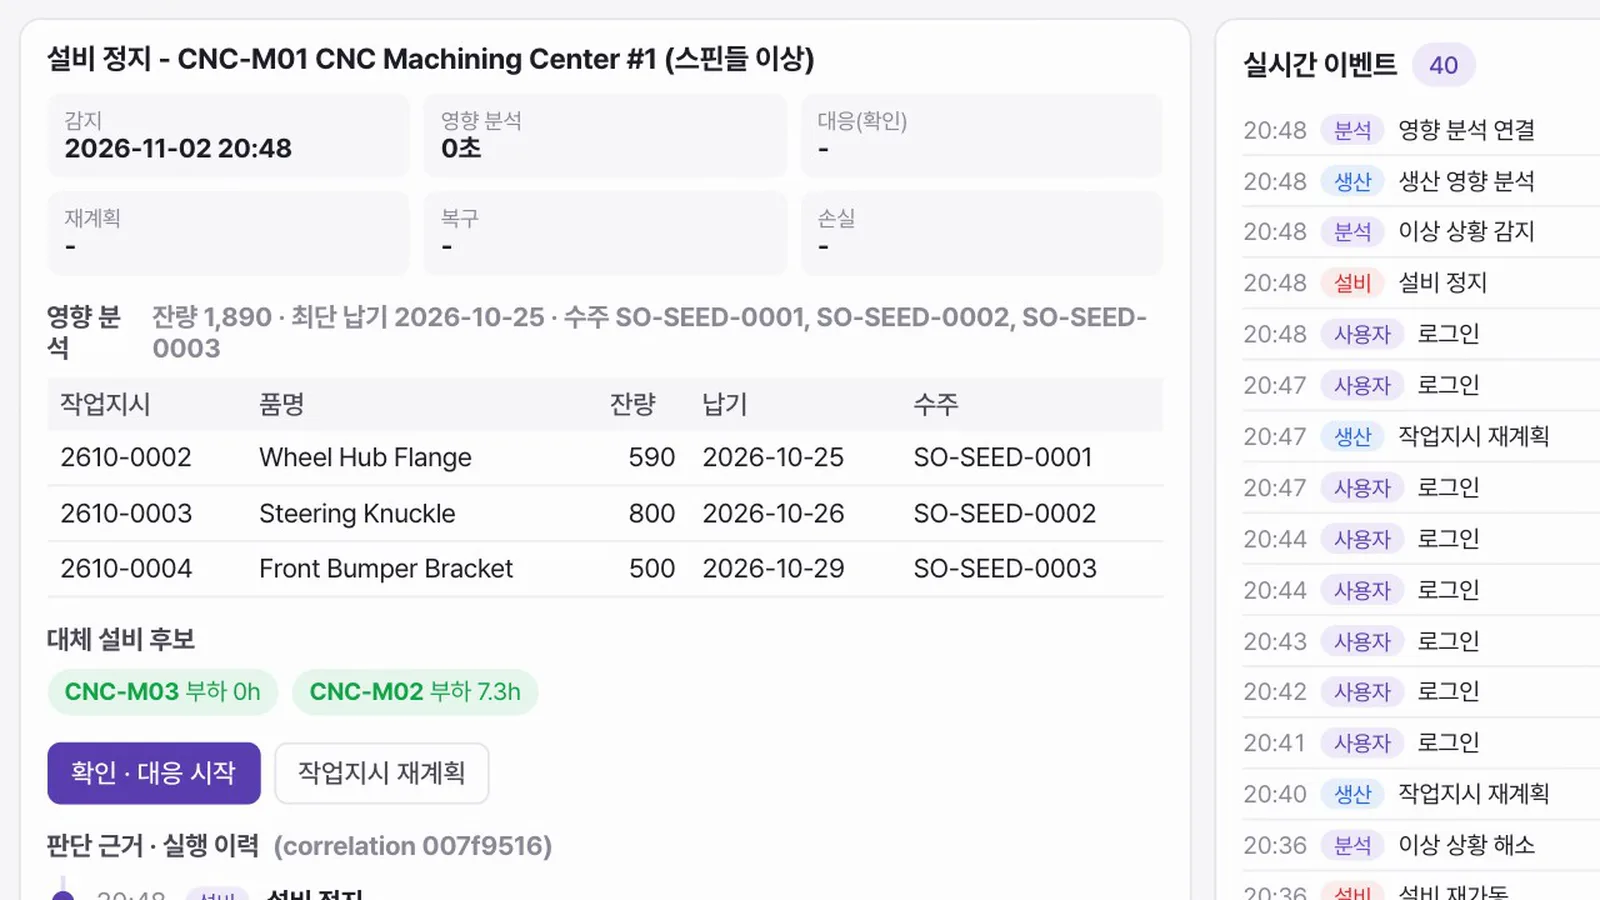
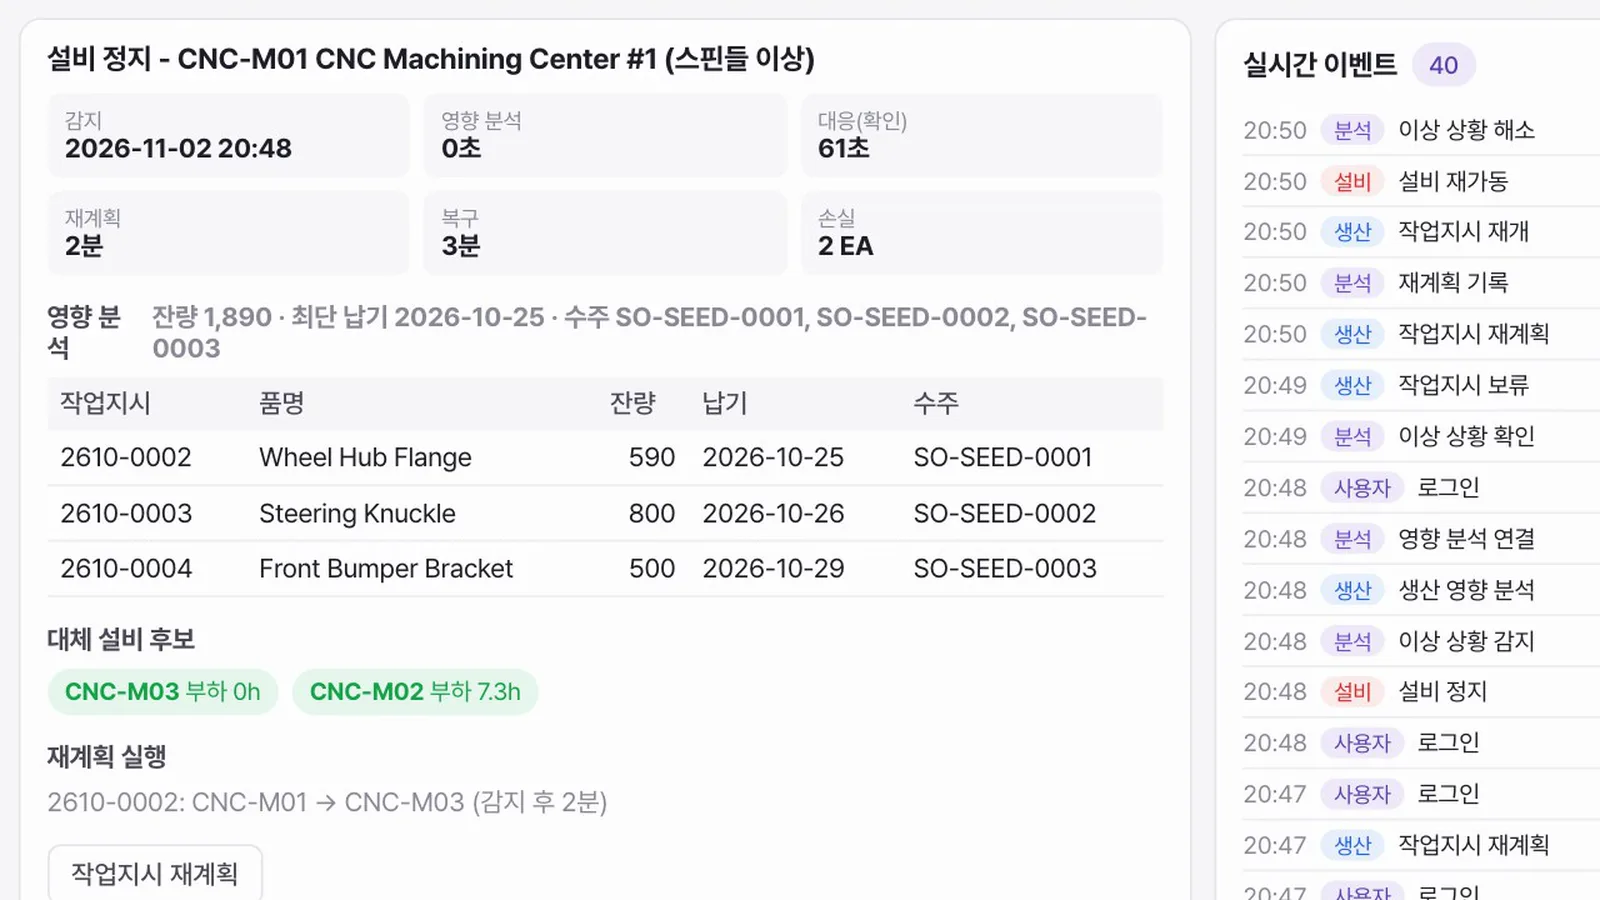
오른쪽 사건 상세에 영향 분석이 있습니다. 작업지시 3건, 잔량 1,890, 최단 납기 2026-10-25, 수주 3건입니다. 대체 설비 후보는 CNC-M03(부하 0h), CNC-M02(부하 7.3h)입니다.
영향 분석과 대체 설비 후보
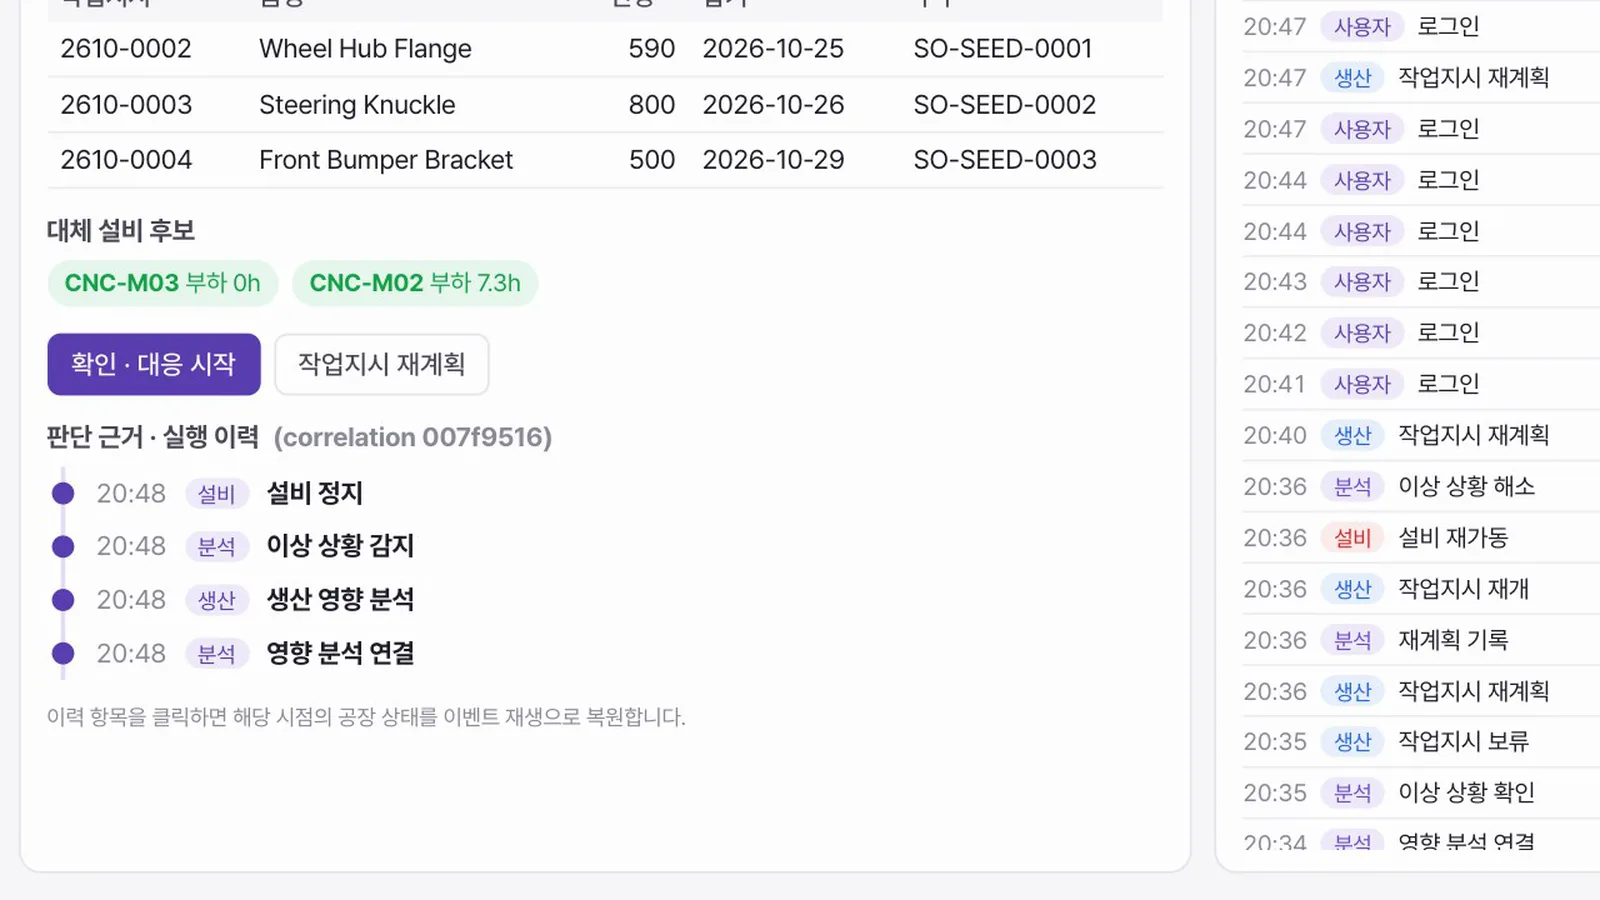
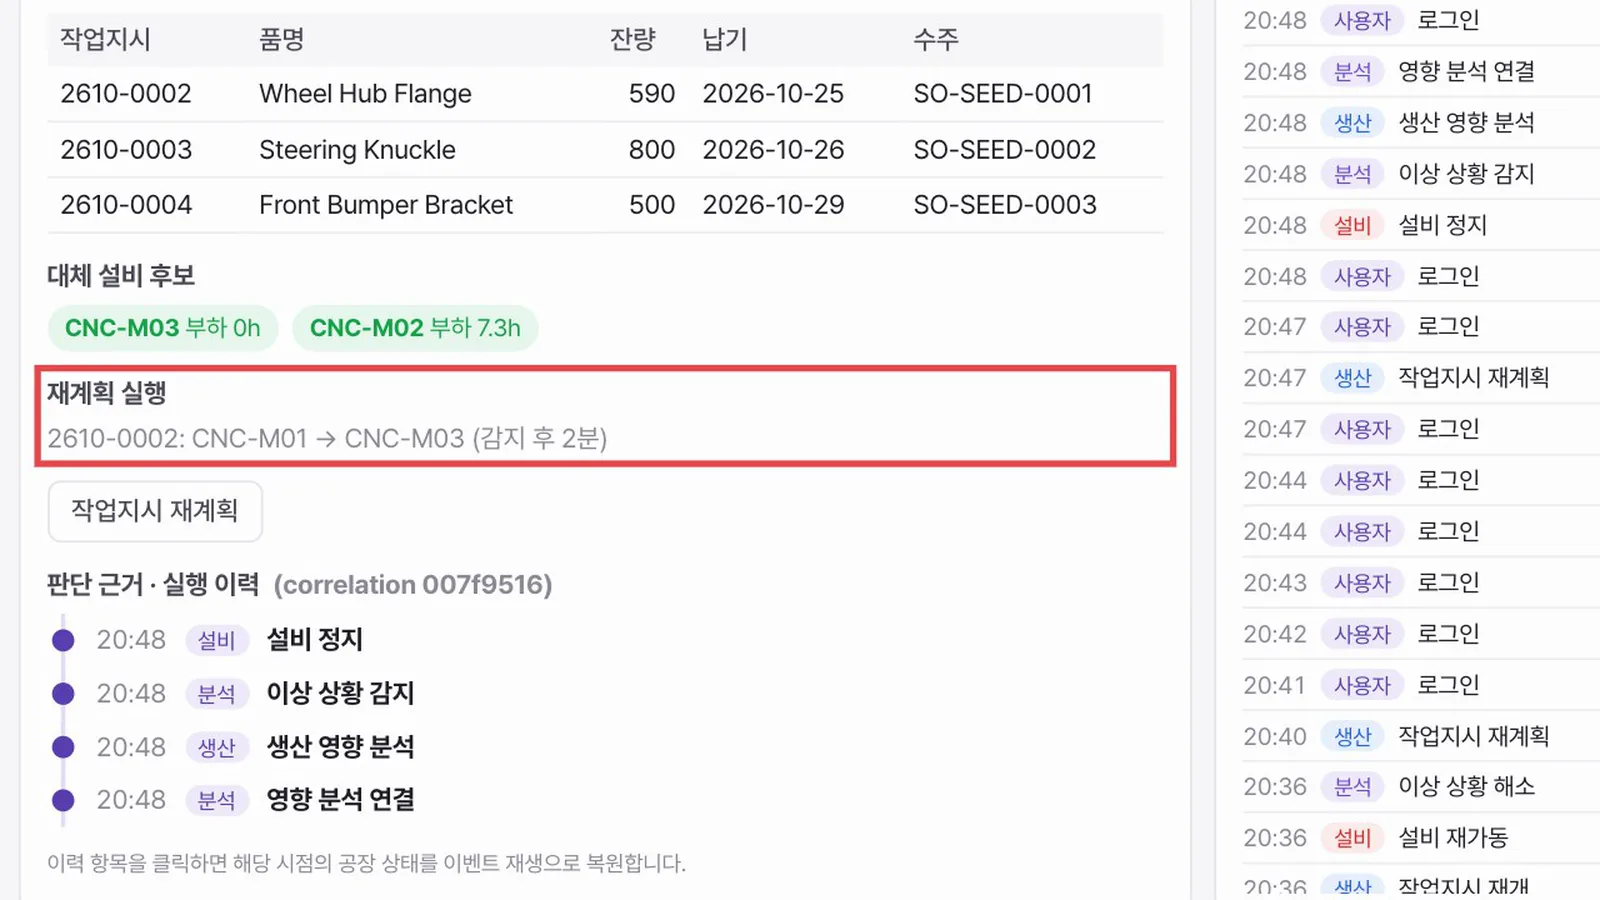
판단 근거 보기. 상세 아래 판단 근거 · 실행 이력에는 같은 correlation 으로 묶인 이벤트가 시간순으로 나옵니다. 설비 정지(설비), 이상 상황 감지(분석), 생산 영향 분석(생산), 영향 분석 연결(분석)입니다.
판단 근거 · 실행 이력
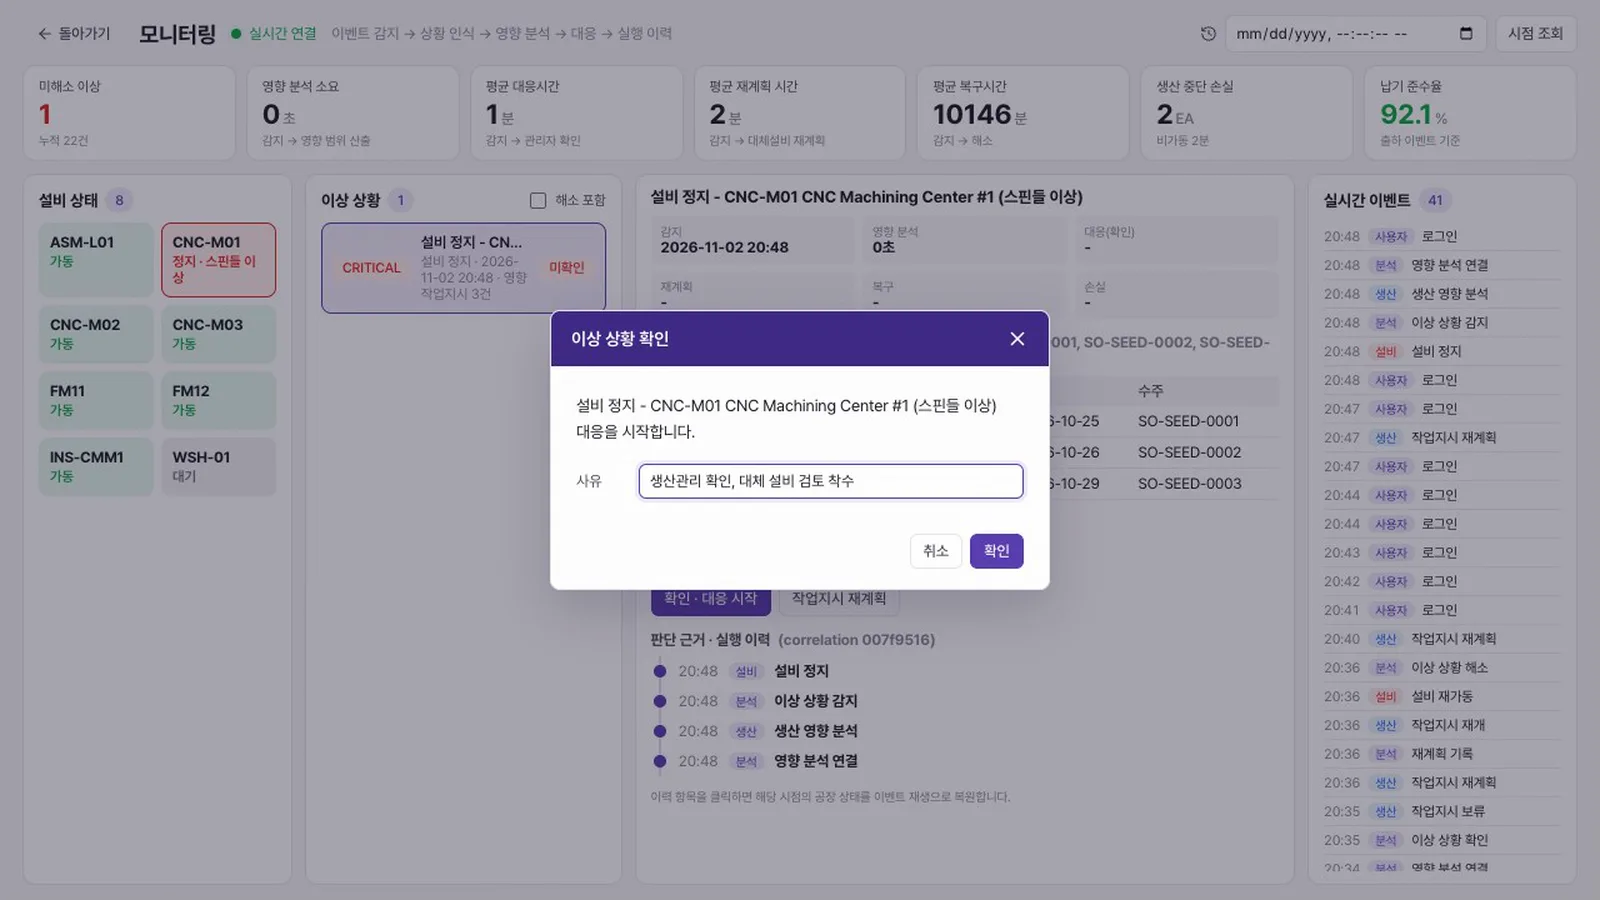
확인 · 대응 시작.확인 · 대응 시작을 누르고 사유에 생산관리 확인, 대체 설비 검토 착수 를 적은 뒤 확인을 누릅니다. 사건 상태가 미확인에서 대응중으로 바뀌고, 감지부터 확인까지의 시간이 대응(확인) 칸에 기록됩니다.
이상 상황 확인 창
자동 보류가 없음을 확인.작업지시 현황에서 다시 CNC-M01 을 검색합니다. 설비는 멈췄지만 3건의 상태는 그대로이고 보류사유도 비어 있습니다.
정지 뒤에도 상태가 그대로인 작업지시
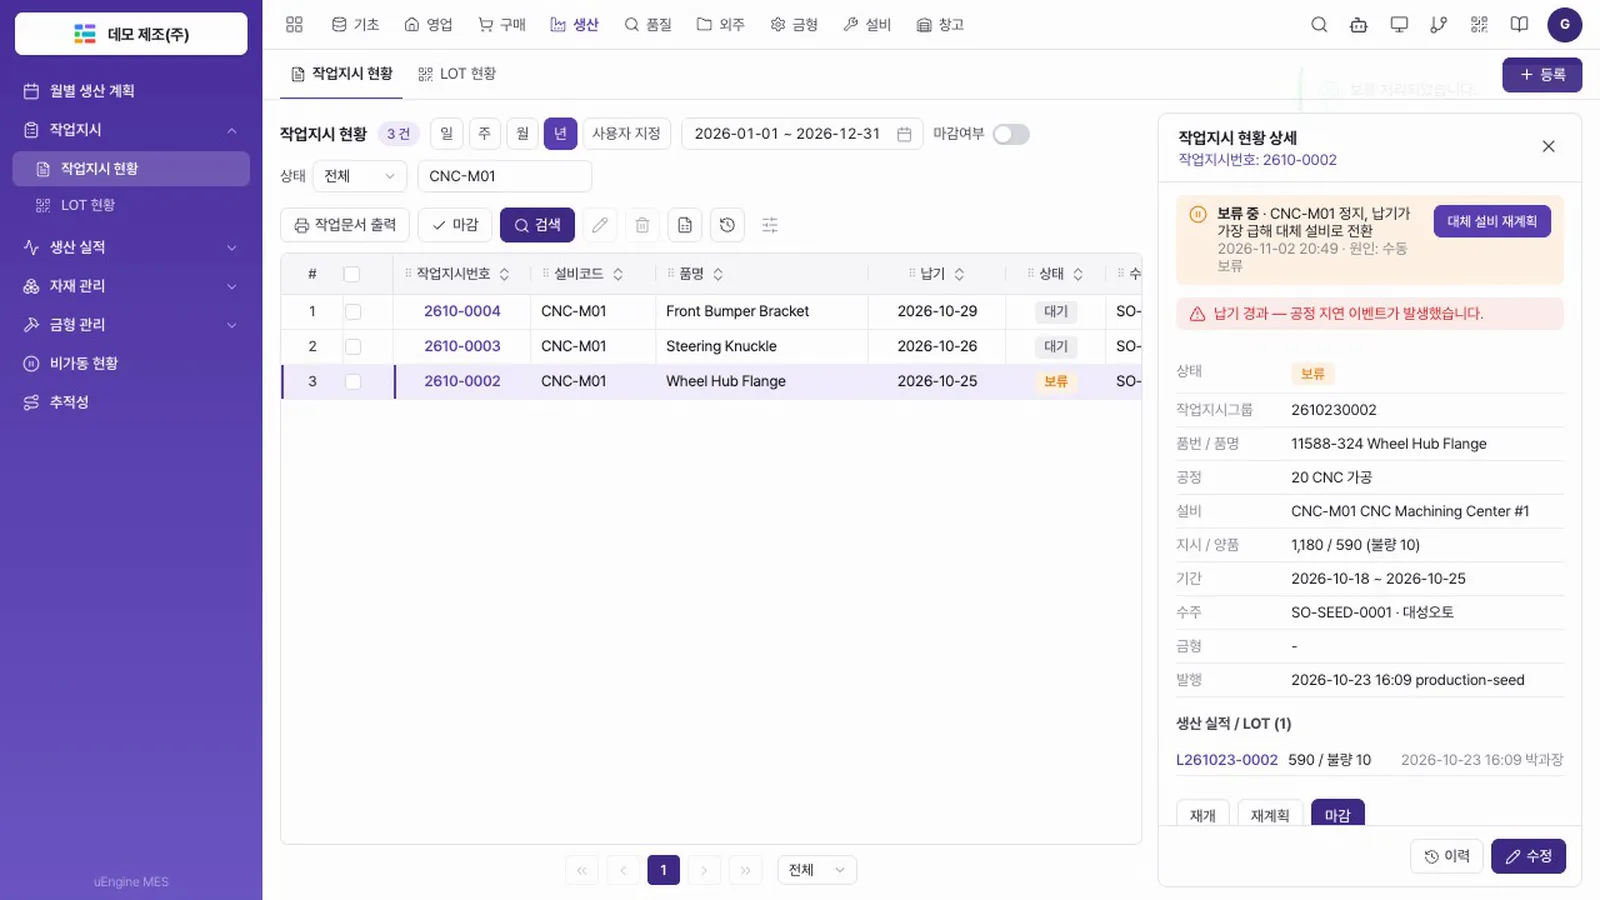
보류. 납기가 가장 급한 2610-0002 를 눌러 상세를 엽니다. 아래 보류를 누르고 사유에 CNC-M01 정지, 납기가 가장 급해 대체 설비로 전환 을 적어 확인합니다. 상세 위쪽에 보류 중과 대체 설비 재계획 버튼이 나옵니다. 원인은 수동 보류로 표시됩니다.
보류된 작업지시
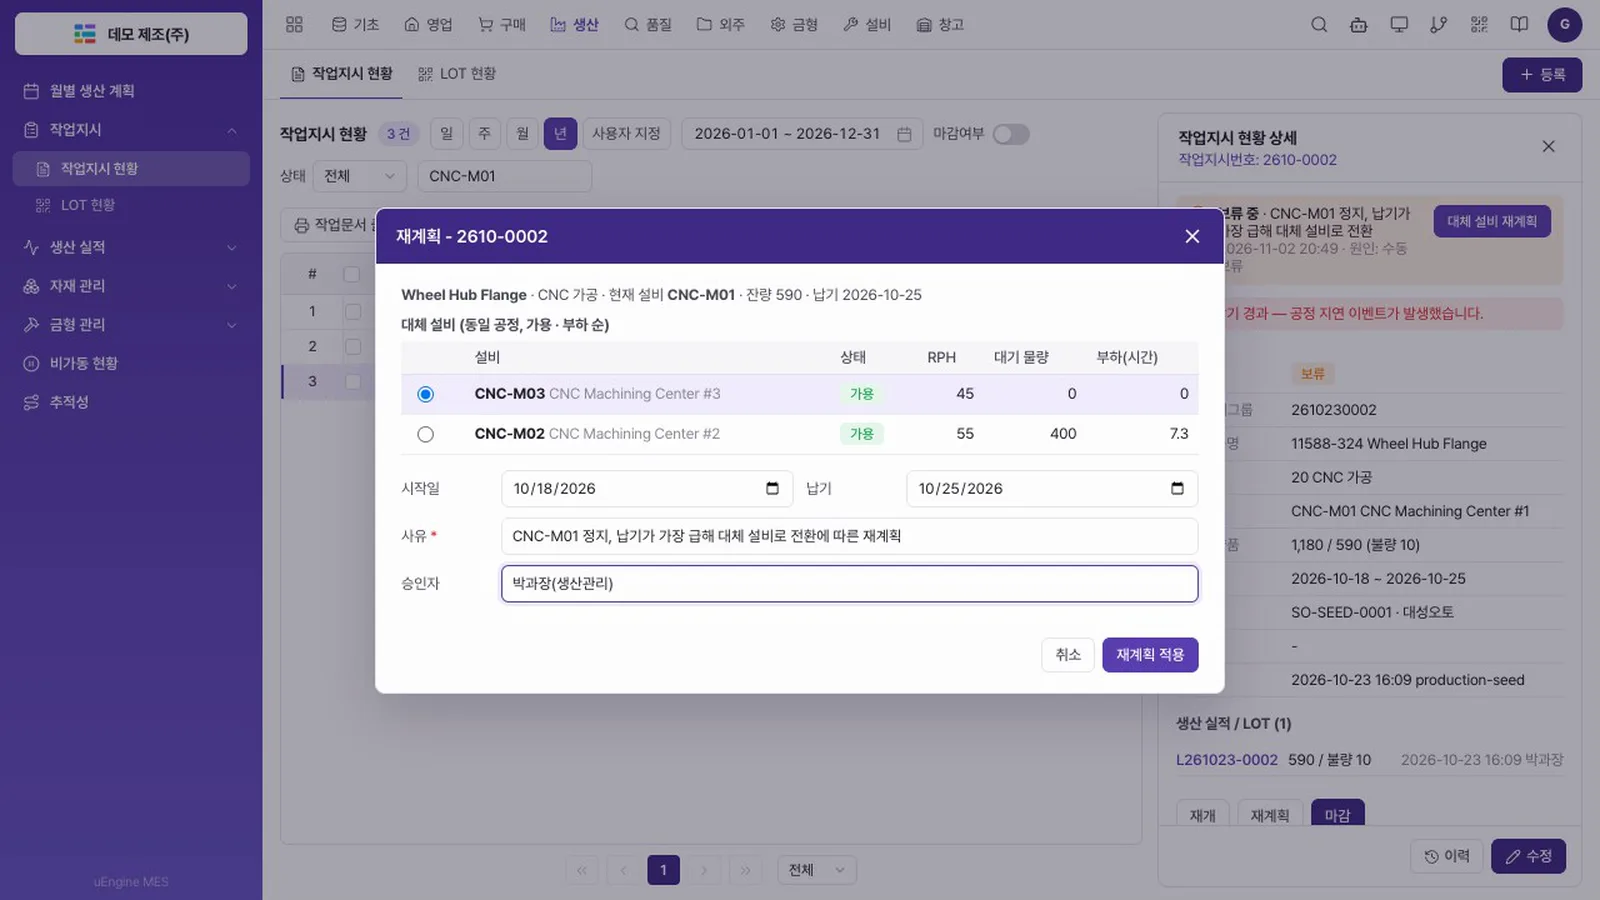
대체 설비로 재계획.대체 설비 재계획을 누릅니다. 같은 공정의 설비가 가용 여부와 부하 순으로 나오고 CNC-M03 이 먼저 선택됩니다. 사유는 보류 사유로 채워져 있습니다. 승인자에 박과장(생산관리) 를 적고 재계획 적용을 누릅니다. 설비가 CNC-M03 으로 바뀝니다.
재계획 창
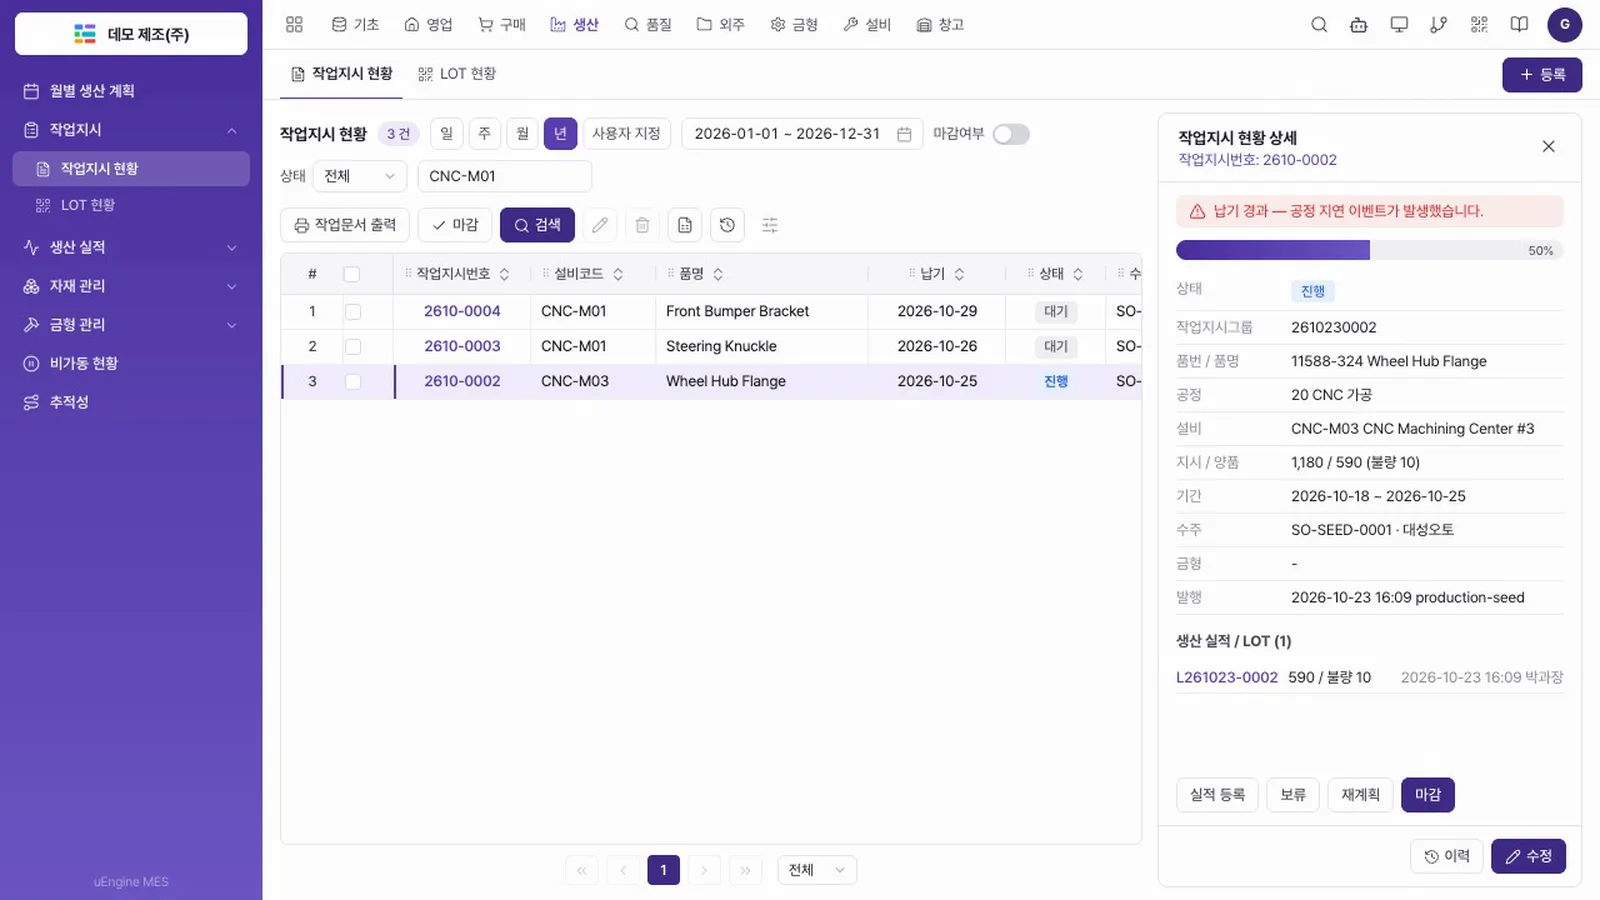
재개. 수동 보류는 재계획만으로 풀리지 않습니다. 재개를 누르고 사유에 대체 설비 CNC-M03 준비 완료 를 적어 확인합니다. 상태가 다시 진행이 됩니다.
CNC-M03 으로 옮겨 재개된 작업지시
재계획 기록 확인.모니터링의 사건 상세에 재계획 실행 줄이 생깁니다. 2610-0002: CNC-M01 → CNC-M03 과 감지 후 걸린 시간입니다. 재계획 칸에도 같은 시간이 들어갑니다.
재계획 실행 기록
재가동.설비 현황에서 CNC-M01 을 눌러 재가동을 누르고 사유에 스핀들 베어링 교체 완료 를 적어 확인합니다. 가동상태가 가동으로 돌아오고 최근 비가동 이력에 종료된 정지와 분 수가 남습니다.
재가동된 CNC-M01
해소와 수치 보기.모니터링에서 해소 포함을 켜고 맨 위 사건을 누릅니다. 상태가 해소이고 영향 분석, 대응(확인), 재계획, 복구, 손실 칸이 모두 채워져 있습니다. 손실은 비가동 시간에 설비의 시간당 생산량(RPH)을 곱한 값입니다. 위쪽 지표도 이벤트에서 계산한 값입니다.
해소된 사건의 수치
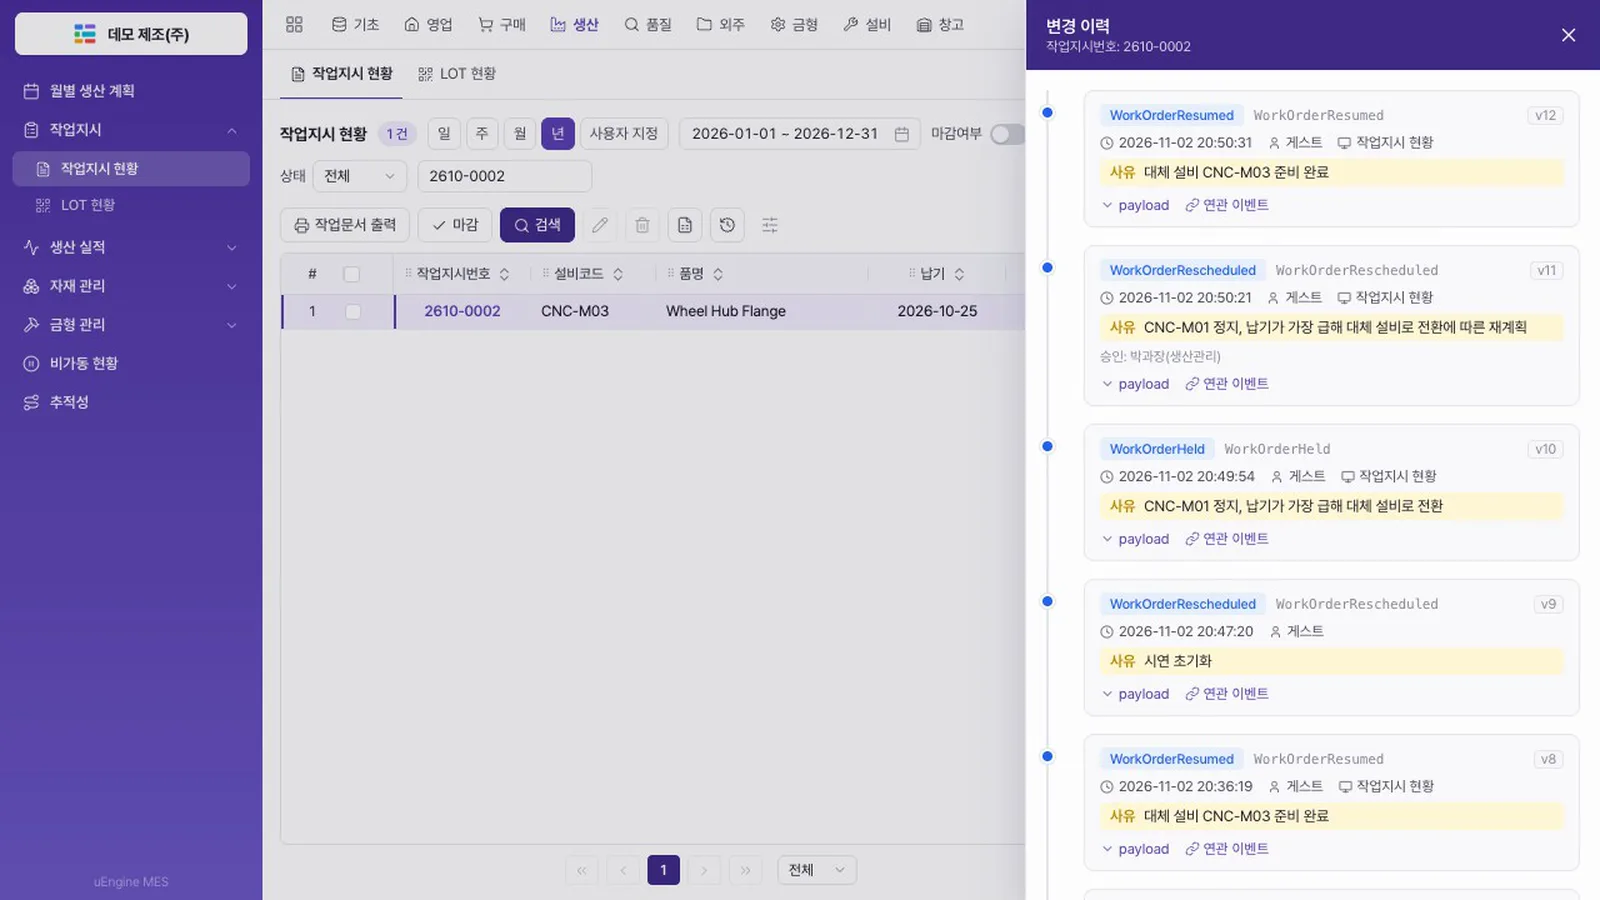
작업지시 이력 보기.작업지시 현황에서 2610-0002 를 검색해 상세의 이력을 누릅니다. 보류, 재계획, 재개가 차례로 쌓여 있고, 재계획에는 사유와 승인자가 함께 남아 있습니다.
보류·재계획·재개 이력
다시 해 볼 때
재계획한 작업지시는 CNC-M03 에 그대로 있습니다. 다시 따라 하려면 2610-0002 를 재계획으로 CNC-M01 에 되돌리거나, 남은 2610-0003 으로 진행합니다. 이벤트는 지워지지 않고 계속 쌓입니다. 값(시간, 손실)은 실행할 때마다 달라집니다.